قطع بلاستيك ملونة على هيئة الخطوط الجوية الوطنية كمسارات رفيعة، بشكل طولي أو متكرر قرب حواف اللوحة. وقد ظهرت مشكلة كلاسيكية، ولكن لسبب ما هو خلل في العمل. ولهذا السبب فنيون سؤال مهم: ما الذي يسبب ظهور خطوط ملونة في صناعة الألواح البلاستيكية؟ لماذا غالبا ما يحدث ذلك في ضعف الصبغة، أو اختلاف درجة المصهور، أو بقاء المادة داخل المادة مدة غير هامة. وقد أدى ذلك جزئيًا إلى تطوير شريط غمق، وذلك بفضل فرشاة صغيرة على سطح المكتب.
يشرح البروفيسور تيم أوسوالد، الخبير في البوليمرات، قائلًا: «جودة المنتج البلاستيكي تبدأ من فهم تدفق المصهور، لا من قلم شفاف فقط». هذه الفكرة مهمة عند تحليل خطوط الألوان في شركة بلاستيكية صينية. فالرطوبة داخل الحبيبات، أو خلطات مختلفة بدرجات لونية مختلفة، قد تتغير في النهاية خلال الضغط. كما يؤثر تآكل البرغي، وسوء ضبط تقويم الأسنان، وضعف تنظيف الموقع. ويحتاج إلى تشخيص لقياس حرارة المناطق، وفحص الجينات الملونة للمبردات الحبيبية، ومقارنة اللوح قبل وبعده. الرئيسية نلوم الصبغة بسرعة. وهذا ليس دقيقًا دائمًا. قد يكون السبب في الخليط الطبيعي أو المبرد أو مادة جديدة في المسار. وهي شركة مملوكة لشركة إنتاج السجلات، وهي متخصصة في العيب، وتجارية صغيرة غير قابلة للتكرار، وبدل الانتخاب.
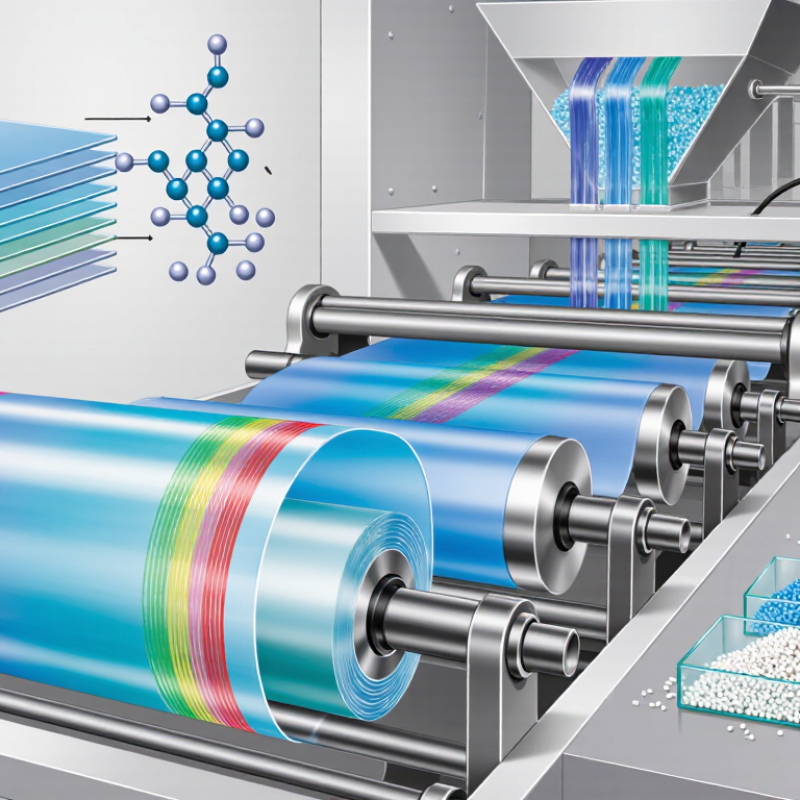
تُعرِّف خطوط الألوان في كل قطعة بحيث تُنتج وتُضاف إلى سطح المنتج أثناء عملية الطباعة أو الطباعة. تساعد هذه الشرائط على تحديد المقاسات، والاستخدام، ودرجة المادة، ومسار القلم. تقليص حجم الأنابيب، والخراطيم، والأفلام، والقطاعات البلاستيكية بشكل أكبر. اختيار المصنع لوناً ثابتاً لكل فئة، مثل الأزرق لمياه الشرب أو الأصفر للغاز، حسب مواصفات السوق المعتمدة.
تتطلب التغذية الدقيقة من وحدة الأصبغة المركزية، مع ضبط الحرارة والسرعة. أي تغير قد يصبح خطًا عريضًا أو عمليًا. لذلك يتم فحص العاملون بالألوان تحت ضوء الإضاءة، ويقارنونه بعينه مرجعية معتمدة. لا يكفي لون الزوجة. يجب إضافة رقم التشغيلة، ونوع الراتنج، خرائط الإنتاج، لأن معيار ISO 11469 يشارك في تعريف المواد البلاستيكية ووترميزها. وقد أشار تقرير منظمة التعاون الاقتصادي لعام 2022 إلى إنتاج نحو 353 مليون طن من نفايات النفايات في عام 2019، مع إعادة تدويرها بنسبة 9% فقط؛ وهذا يوضح التعريف المهم للفرز والمعالجة.
يأخذ جوازات السفر لتنظيم وتنظيم كل عدة عدة. كما تحطمت الأخبار المختصرة بين بداية الألفين ونهايتها. هذه العناصر التي تؤثر على المنتجات أثناء التخزين. لكن البعض تبالغ في الاعتماد على اللون، وقد يشمل مظهره بسبب الضوء أو. هنا أحتاج إلى مراجعة التصميم، لعدم إضافة ألوان أكثر.
| الأبعاد | التعريف أو الممارسة القياسية | تطبيق نموذجي في المصنع | الفائدة التشغيلية | أسلوب مراقبة الجودة |
|---|---|---|---|---|
| التعريف الأساسي | الخط الملون هو شريط أو شريط ملون متصل أو علامة مرئية يتم وضعها على منتج بلاستيكي أثناء عملية البثق أو التشكيل أو الطباعة أو المعالجة اللاحقة. | الأنابيب، والمواسير، والقطاعات، والصفائح، والأغشية، والكابلات، والمكونات المصبوبة. | يُمكّن هذا النظام العمال والعملاء من تحديد فئات المنتجات بسرعة دون الحاجة إلى قراءة الملصقات التفصيلية. | افحص موضع الخط، واستمراريته، وعرضه، وتناسق لونه، وقوة التصاقه أثناء الإنتاج. |
| تعريف المنتج | يتم تخصيص الألوان داخلياً لتمييز المنتجات ذات المواصفات أو التطبيقات أو متطلبات المعالجة المختلفة. | قد تشير ألوان الخطوط المختلفة إلى فئات الضغط، أو درجات المواد، أو فئات خدمة السوائل، أو سلسلة المنتجات. | يقلل من خطر اختيار أو تثبيت المنتج الخاطئ. | قارن بين أمر الإنتاج، ومرجع اللون المعتمد، والمنتج النهائي قبل الإصدار. |
| الخط الأزرق | في العديد من أنظمة الأنابيب، يرتبط اللون الأزرق عادةً بخدمة المياه الصالحة للشرب أو المياه الباردة، وذلك وفقًا للمعايير المحلية المعمول بها. | أنابيب إمداد المياه والتجهيزات ذات الصلة. | يوفر التعرف البصري السريع أثناء التخزين والنقل والتركيب. | تحقق من درجة اللون، وعدد الخطوط، وموضعها، ومدى مطابقتها لمواصفات الأنابيب ذات الصلة. |
| الخط الأصفر | يُستخدم اللون الأصفر بشكل متكرر كلون تحذيري أو لون تعريفي، لكن معناه الدقيق يعتمد على معيار المنتج والتطبيق. | أنابيب خدمة الغاز، أو علامات التحذير، أو المنتجات التي تتطلب معالجة خاصة. | يلفت الانتباه إلى المخاطر المحتملة أو متطلبات التركيب الخاصة. | تأكد من أن العلامة مرئية بوضوح وأن معناها موثق في تعليمات المنتج. |
| الخط الأخضر | قد يستخدم اللون الأخضر من قبل المصنعين أو المعايير لتحديد خدمة أو مادة أو فئة منتجات معينة. | أنابيب ذات أغراض خاصة، أو منتجات بيئية، أو عائلات منتجات مصنفة داخلياً. | يدعم الفرز السريع عند معالجة أنواع متعددة من المنتجات في نفس المنشأة. | استخدم مخطط ألوان مضبوط وتأكد من عدم الخلط بين اللون وفئات المنتجات المجاورة. |
| الخط الأحمر | يُعرف اللون الأحمر عمومًا بأنه لون تحذيري أو تقييدي أو لون يتطلب انتباهًا عاليًا، على الرغم من أن المعنى التقني يجب تحديده بواسطة المعيار المعمول به. | أنظمة الحماية من الحرائق، أو علامات التحذير، أو المنتجات ذات تعليمات التعامل الخاصة. | يحسّن الرؤية ويساعد على إبراز المعلومات المتعلقة بالسلامة. | تحقق من التباين، ووضوح الخطوط، وجودة الطباعة أو البثق، ومقاومة الاحتكاك أو التعامل. |
| تمايز المواد | يمكن للخطوط اللونية أن تميز بين البوليمرات أو المركبات أو الإضافات أو وصفات التصنيع عندما يكون المظهر الأساسي متشابهًا. | منتجات مصنوعة من درجات مختلفة من البولي إيثيلين، أو البولي بروبيلين، أو البولي فينيل كلوريد، أو البلاستيك الهندسي. | يساعد على منع اختلاط المواد أثناء الإنتاج والتخزين وإعادة التدوير. | تأكد من هوية المادة من خلال سجلات الدفعات، ووثائق الراتنج، والاختبارات المعملية عند الحاجة. |
| طريقة البثق | أثناء عملية البثق المشترك، يتم إدخال طبقة بوليمر ملونة ثانوية من خلال قناة تدفق منفصلة وربطها بالمنتج الرئيسي. | الأنابيب المتصلة، والقطاعات، والصفائح، والأغشية، وأغلفة الكابلات. | يُنشئ علامة متينة وموحدة مدمجة في سطح المنتج. | مراقبة درجة حرارة الانصهار، ومعدل التغذية، وأبعاد الشريط، وجودة الترابط. |
| طريقة الطباعة | يتم وضع الحبر أو الصبغة على السطح بعد تشكيله، وغالبًا ما يتم ذلك مع النصوص أو الرموز أو معلومات الإنتاج. | الأفلام، ومكونات التغليف، والأنابيب، والملصقات، والأجزاء المصبوبة. | يسمح برسومات مرنة ومعلومات متغيرة دون تغيير بنية المنتج الرئيسية. | اختبار قوة التصاق الطباعة، ووضوحها، وسرعة جفافها، ومقاومتها للتآكل، ومقاومتها للبيئة المقصودة. |
| اتساق اللون | يجب أن يظل اللون ضمن التفاوت المسموح به بصريًا أو باستخدام الأجهزة طوال دفعة الإنتاج. | عمليات بثق طويلة ومنتجات يتم توريدها في دفعات إنتاج متعددة. | يحافظ على مظهر متناسق ويدعم التعرف الموثوق على المنتج. | استخدم العينات المحفوظة، ومعدات قياس الألوان المعايرة، والمقارنة بين الدفعات. |
| موضع الخط وعرضه | يتم إنتاج الشريط في موضع وعرض محددين بحيث يظل قابلاً للتمييز ولا يتعارض مع الأسطح الوظيفية. | الأنابيب المستديرة، والقطاعات المتناظرة، والأغشية متعددة الطبقات، والمكونات التقنية. | يمنع حدوث أي لبس في التركيب ويضمن أن العلامات تتوافق مع الرسم المعتمد. | قم بقياس عرض الشريط، وموضعه الزاوي، والتباعد، واستمراريته على فترات فحص منتظمة. |
| إمكانية التتبع | تُستخدم العلامات اللونية جنبًا إلى جنب مع الرموز المطبوعة، وأرقام الدفعات، والتواريخ، أو معلومات خط الإنتاج. | المنتجات التي تتطلب سجلات جودة، أو وثائق تنظيمية، أو توزيعًا خاضعًا للرقابة. | يُمكّن من إجراء تحقيق أسرع في الشكاوى والانحرافات وتاريخ المواد. | قم بمطابقة العلامات المرئية مع سجلات الإنتاج وتقارير الفحص ومعلومات التعبئة والتغليف. |
| السلامة والامتثال | يساعد الترميز اللوني على تحديد الهوية ولكنه لا يحل محل الملصقات المطلوبة أو الوثائق الفنية أو رموز التحذير أو العلامات التنظيمية. | منتجات البناء، وأنابيب المرافق، ومنتجات الحماية الكهربائية، والمكونات الصناعية. | يحسن التواصل مع دعم الامتثال للمتطلبات الوطنية أو الدولية المعمول بها. | قم بمراجعة المنتج وفقًا للمواصفات المطبقة، ورسم العميل، وتعليمات التركيب. |
| التخزين والمناولة | تساعد الخطوط الملونة الواضحة موظفي المستودع على فصل المنتجات المتشابهة قبل الشحن أو التركيب. | مناطق تخزين تحتوي على أقطار متعددة، أو فئات ضغط، أو درجات مواد. | يقلل من أخطاء الانتقاء، وعمليات الإرجاع، والتأخير، وإعادة العمل غير الضرورية. | استخدم الفحوصات البصرية، والرموز الشريطية أو سجلات الدفعات، والفصل المادي للمنتجات المتشابهة. |
| المتانة البيئية | يجب أن تتحمل العلامة التعرض المتوقع لأشعة الشمس والرطوبة والمواد الكيميائية والتآكل وتغيرات درجة الحرارة والتداول. | أنابيب خارجية، منتجات زراعية، أنابيب صناعية، ومواد بناء. | يحافظ على الهوية طوال فترة النقل والتركيب والخدمة. | قم بتطبيق اختبارات معجلة أو عملية مناسبة للعوامل الجوية، والتآكل، والتعرض للمواد الكيميائية، والالتصاق. |
تساعد الخطوط على تمييز المقاس، والاستخدام، ودرجة المادة، ومسار الإنتاج. لون واضح.
لا، قد يتغير مظهر اللون بسبب الإضاءة أو لمعان السطح. يجب تسجيل رقم التشغيلة، ونوع الراتنج، وبيانات الإنتاج.
يحدد المصنع لوناً ثابتاً لكل فئة، وفق مواصفات السوق والاستخدام المقصود. يجب تجنب إضافة ألوان كثيرة بلا حاجة.
يضبط جرعة الأصبغة، ودرجة الحرارة، وسرعة اللولب بدقة. أي تغير قد يجعل الخط عريضاً أو غير منتظم.
تُقاس قيم الإضاءة والمحاور اللونية بأجهزة مخصصة، ثم تُقارن بعينة معيارية. كلما اقترب الفرق من الصفر، زاد التشابه.
يجب تثبيت سمك العينة، واتجاه القياس، ووقت التكييف، ومصدر الإضاءة. فالسطح اللامع قد يبدو مختلفاً عن السطح المطفي.
تُقارن العينة بمقياس رمادي من درجة واحدة إلى خمس درجات. الدرجة الخامسة تعني تغيراً طفيفاً، والأولى تعني تغيراً واضحاً.
افحص أول قطعة بعد استقرار الحرارة، ونظف مسار الإنتاج جيداً. سجل رقم الصبغة، والوقت، وسرعة اللولب، ثم قارن بعينة معتمدة.
قد يعتمد العامل على عينه فقط، أو يقارن عينتين بإضاءة مختلفة. هذا غير كافٍ. نحتاج إلى مراجعة الطريقة أحياناً.
وهدفت إلى تحديد خطوط الألوان في شركة المقاولات البلاستيكية لتمييز المنتجات الخاصة بها لفترة وجيزة، كما تساعد على اكتشاف ابتكارات إبداعية ملونة أو تقسيم غير مفتوح على سطح اللوحة. ويجيب الموضوع عن سؤال: ما الذي يسبب ظهور خطوط ملونة في تصنيع الألواح البلاستيكية، من خلال مشكلة سوء الماسترباتش، أو عدم التوافق مع الحرارة، أو ضعف الخلط، أو إنشاء معدات الإنتاج. يتم تحديد اللون بدقة باستخدام نظام CIELAB، ثم قياس فرق اللون ΔE حسب ASTM D2244 وضمان الثبات.
كما تتناول الملخص اختيار تركيز الماسترباتش، الذي يجمع عادة بين 1% و5% من الخليط حسب درجة اللون ونوع المادة. وتشمل خطوط نطاقات بومرات ودرجات الحرارة قد تصل إلى 300 درجة مئوية، مع ضبط درجة الحرارة والضغط وسرعة التباين. وتم فحص دقة اللون بصرياً وبواسطة الإضاءة وفق المواصفة ISO 105-A02، لأن ضعف الثبات أو اختلاف اللون قد يؤدي إلى رفض المنتجات وزيادة الهدر الإنتاجي.
 آلة فولكسك